Una gafa tarda tres semanas en salir del taller
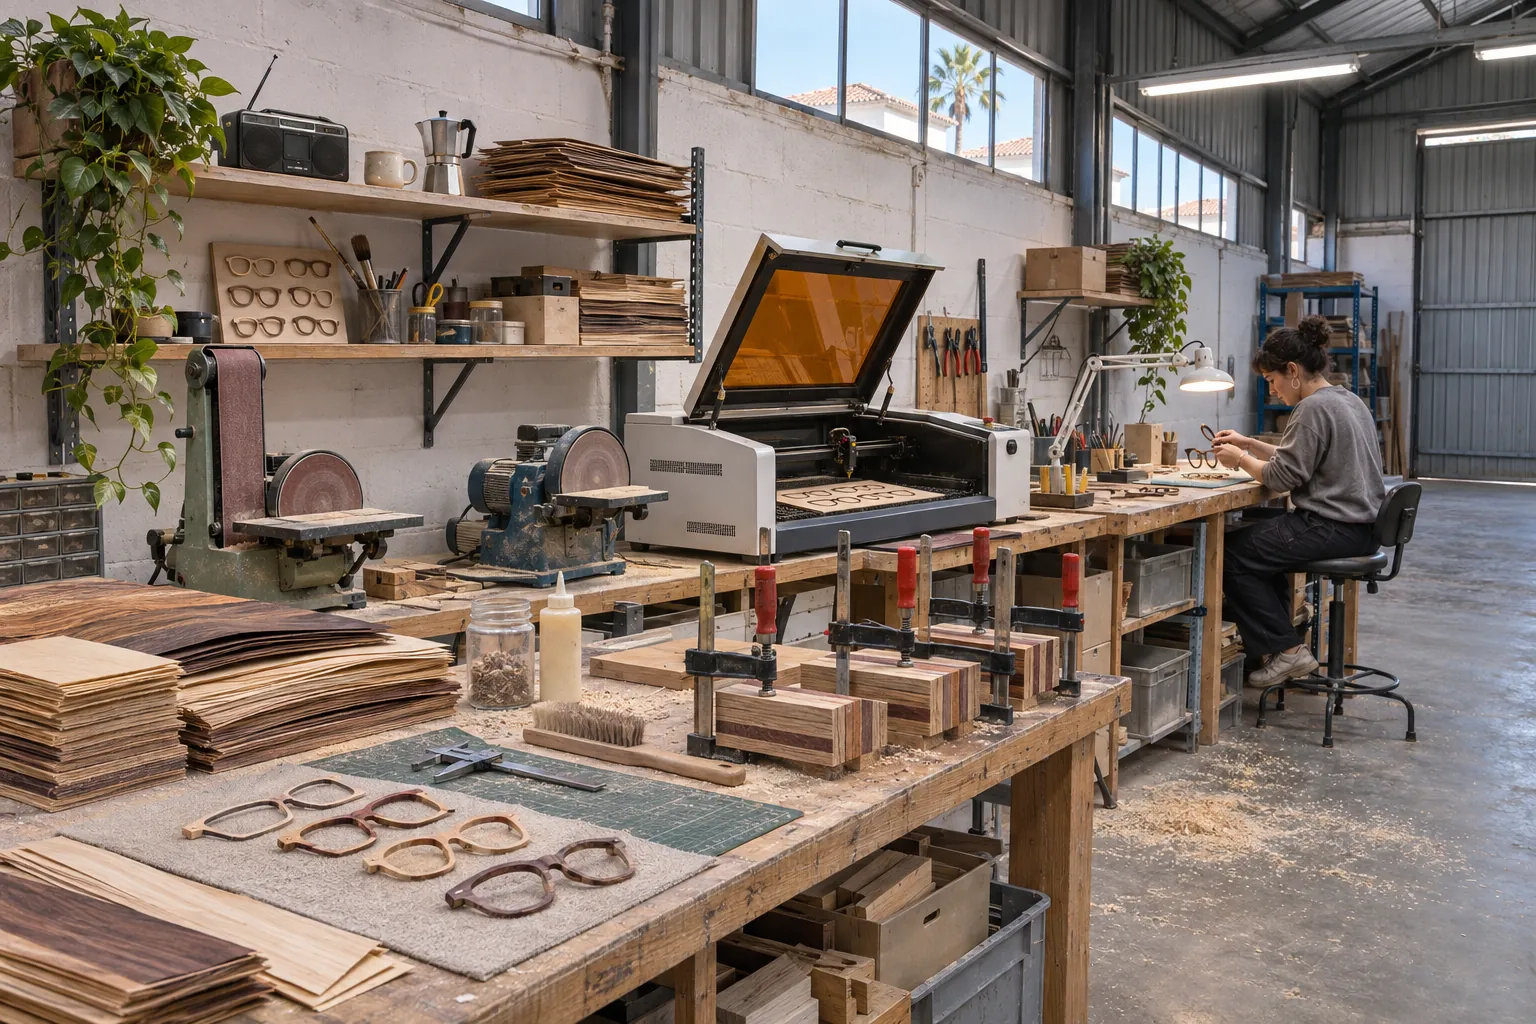
Somos cuatro personas en una nave de 180 m² en el polígono de La Serreta. Trabajamos por lotes de 40 a 60 pares: el prensado y el aceitado no se pueden acelerar, y preferimos tener pocas gafas bien hechas a un almacén lleno.
Aquí contamos, paso a paso, qué le pasa a una chapa de madera hasta que se convierte en unas gafas que te puedes poner. Si quieres verlo en persona, pide cita y te lo enseñamos.
-
Elegimos la chapa
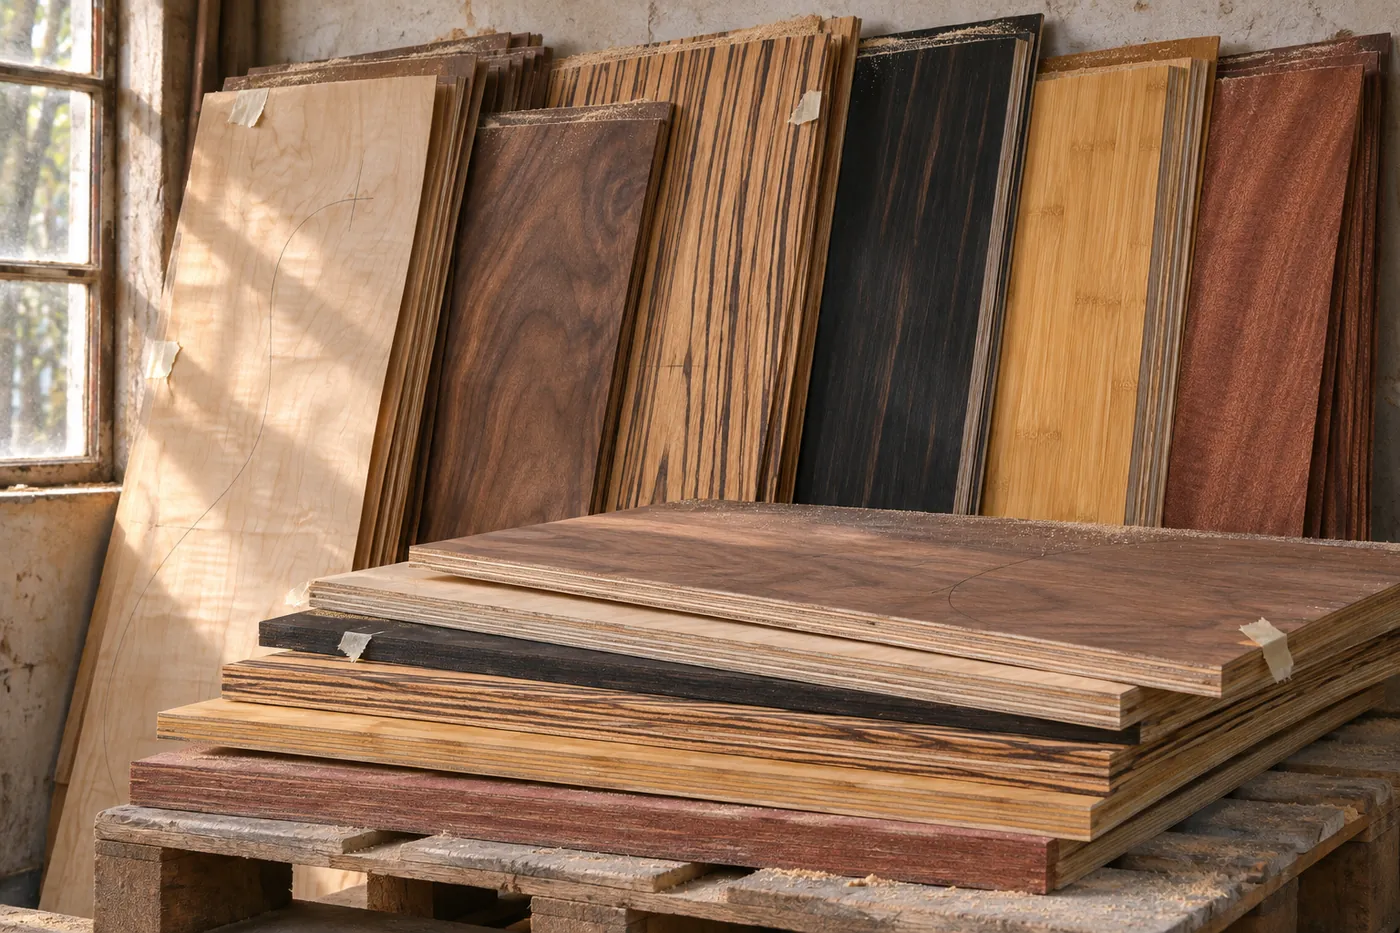
Compramos la madera en chapa de 0,6 mm a dos proveedores europeos con certificado FSC o PEFC. Al llegar la miramos hoja por hoja a contraluz: nudos, grietas o vetas que se cruzan demasiado cerca del puente acaban en la caja de recortes, que luego usamos para muestras y llaveros.
- Espesor
- 0,6 mm
- Descarte
- una de cada cinco hojas
-
Laminamos y prensamos
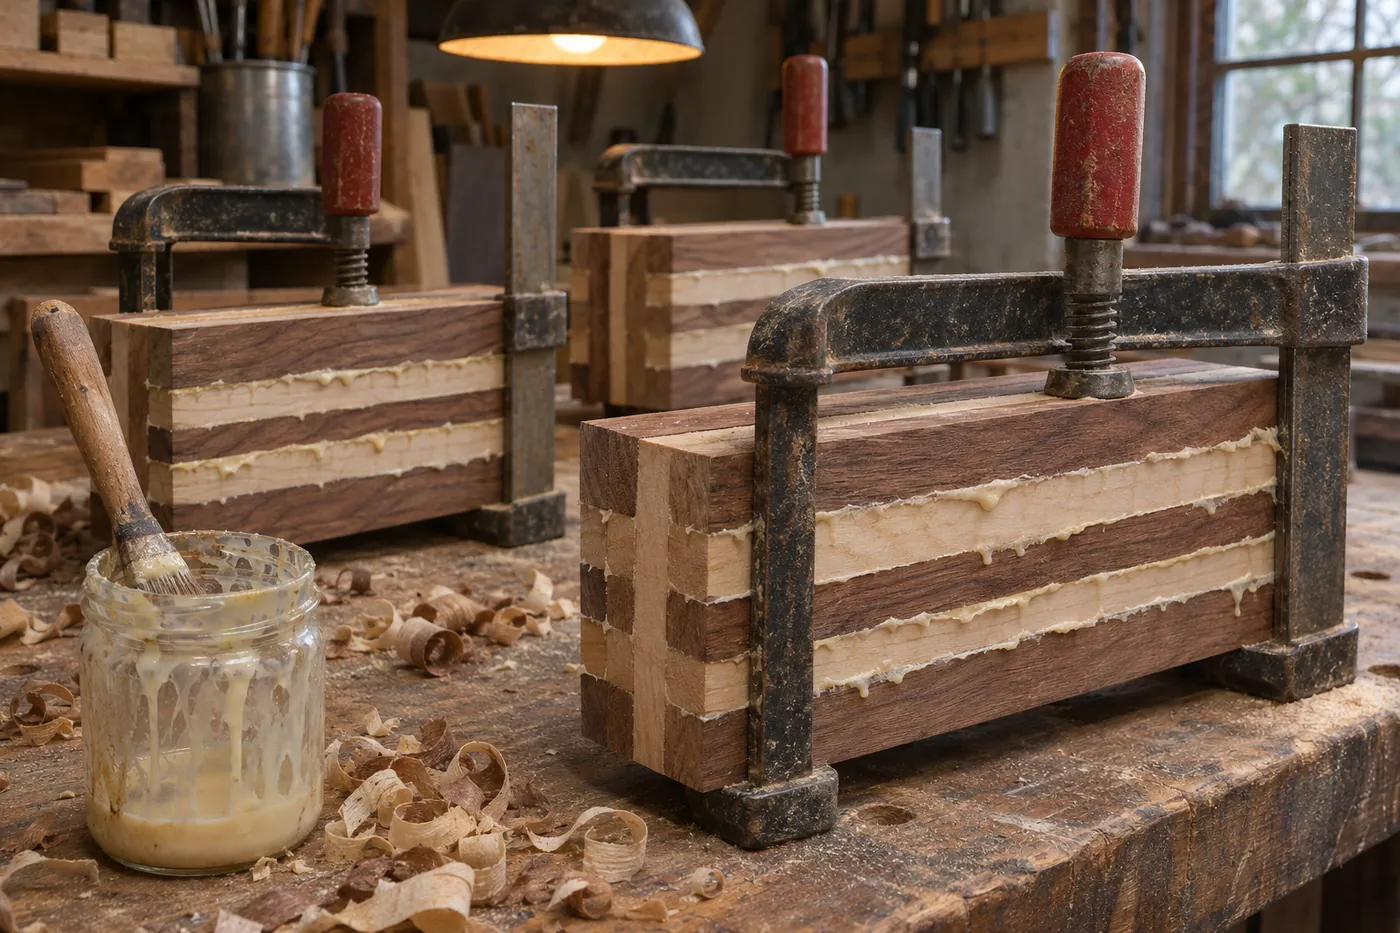
Una gafa de madera maciza se parte por la veta. Por eso cruzamos entre 7 y 9 capas, cada una girada 90 grados respecto a la anterior, con cola de poliuretano sin formaldehído. El bloque pasa una noche en la prensa. Para las envolventes usamos un molde curvo.
- Capas
- 7 a 9
- Prensa
- 12 horas
-
Cortamos el frontal
El contorno y la ranura de la lente se cortan con láser a partir del dibujo de cada modelo. Es la única máquina que usamos para dar forma: nos da la precisión que necesita la lente para quedar fija sin pegamento. El canto sale tostado, y por eso viene después el lijado.
- Tolerancia
- ±0,1 mm
- Tiempo
- 6 minutos por frontal
-
Lijamos a mano
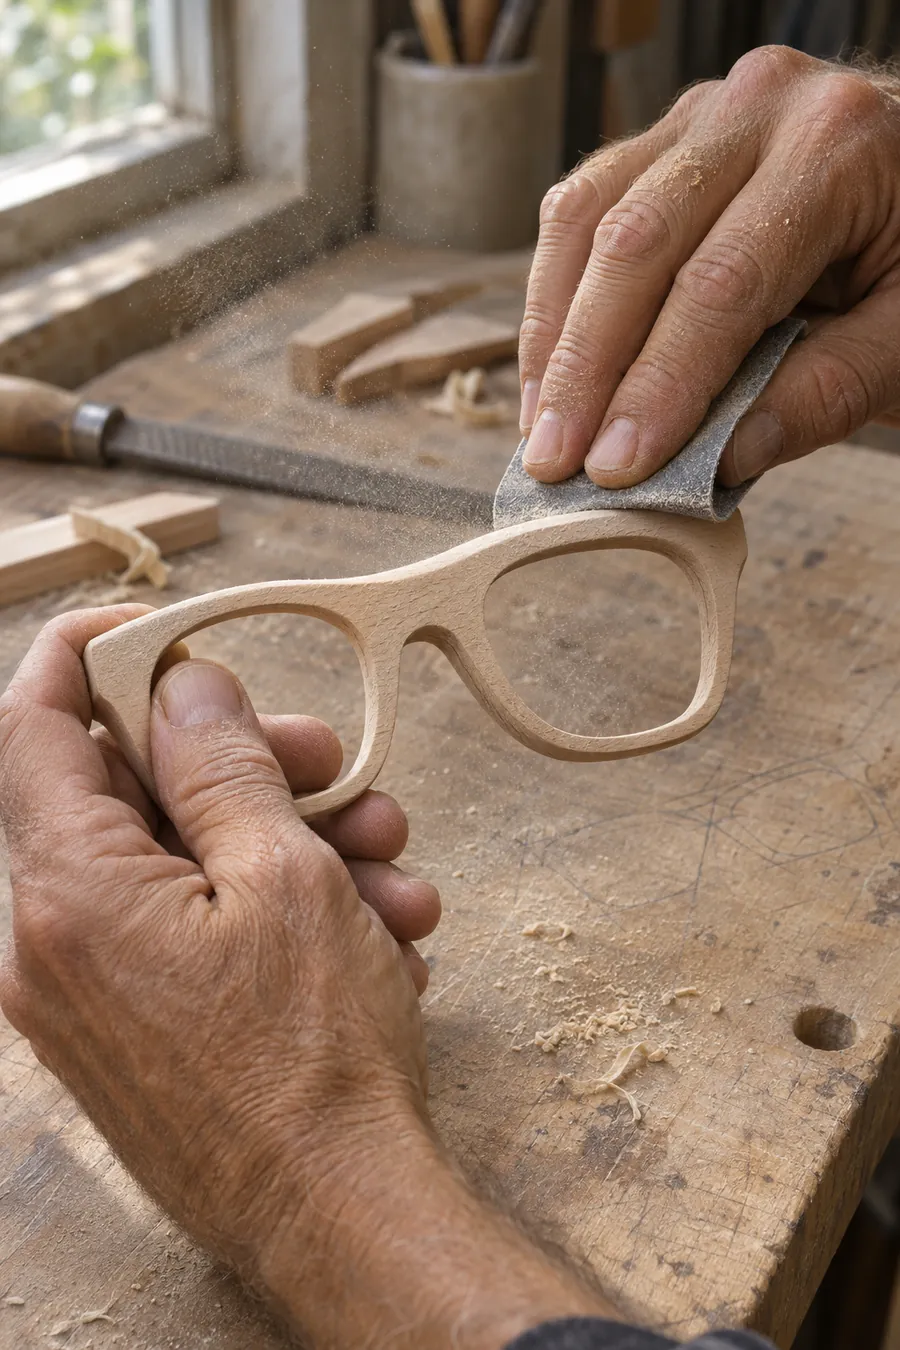
Quitamos la parte quemada del corte y redondeamos cantos, puente y zona de apoyo en la nariz. Cuatro granos de lija, de 120 a 400, y siempre a mano: con una lijadora se pierde el control del grosor en el puente, que es donde más sufre la gafa.
- Granos
- 120, 180, 240 y 400
- Tiempo
- unos 40 minutos por par
-
Aceitamos
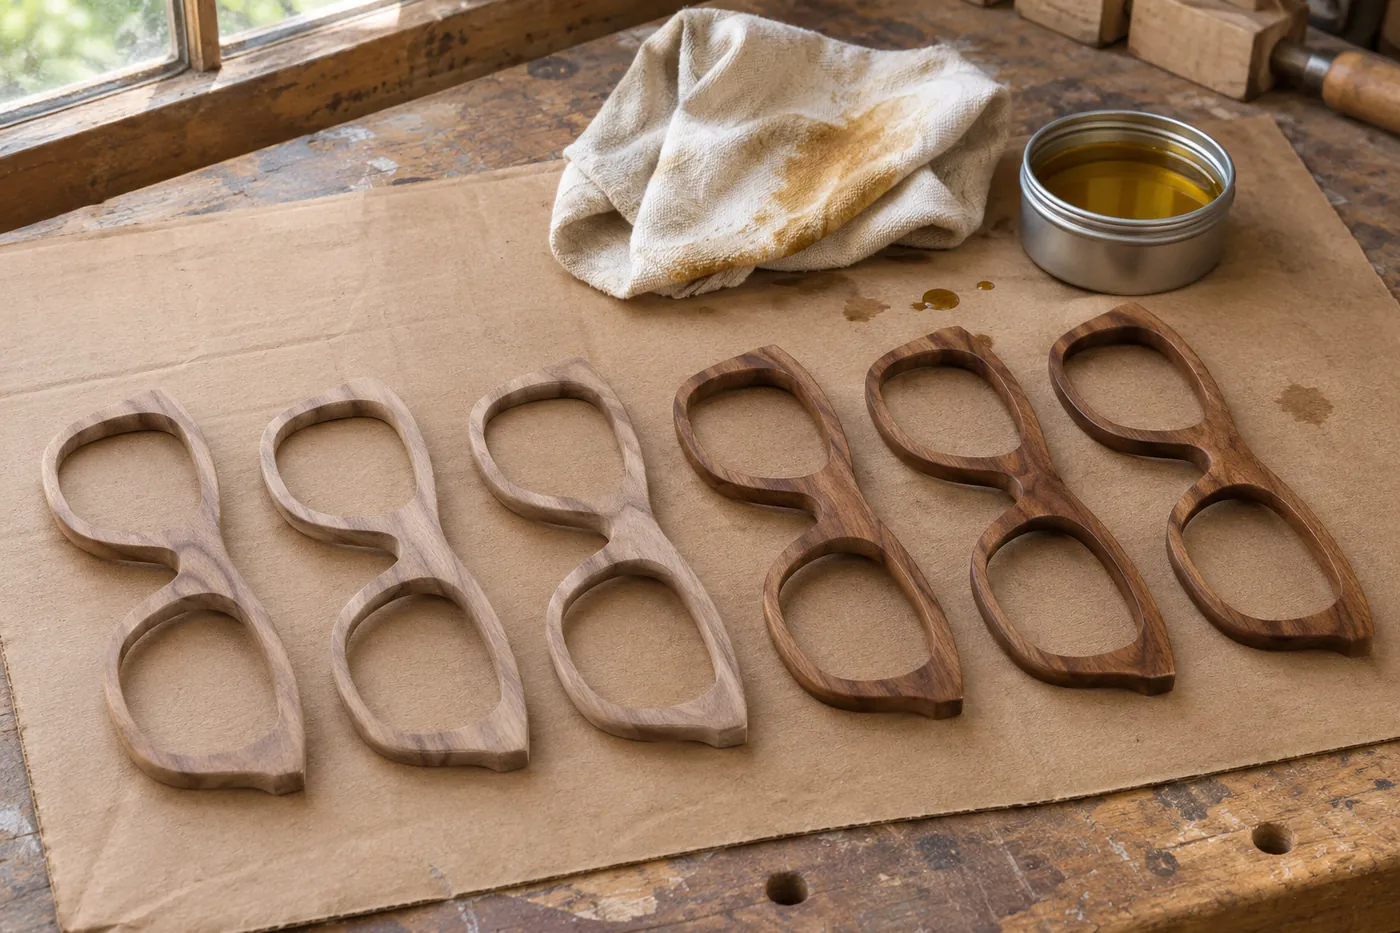
Tres manos de aceite de linaza cocido y una última de cera de abeja, con un día de secado entre mano y mano. No barnizamos: el barniz se cuartea con el sol y, cuando salta, no se puede reparar. El aceite se renueva en casa con un algodón.
- Manos
- 3 de aceite y 1 de cera
- Secado
- 24 horas entre manos
-
Montamos lentes y bisagras
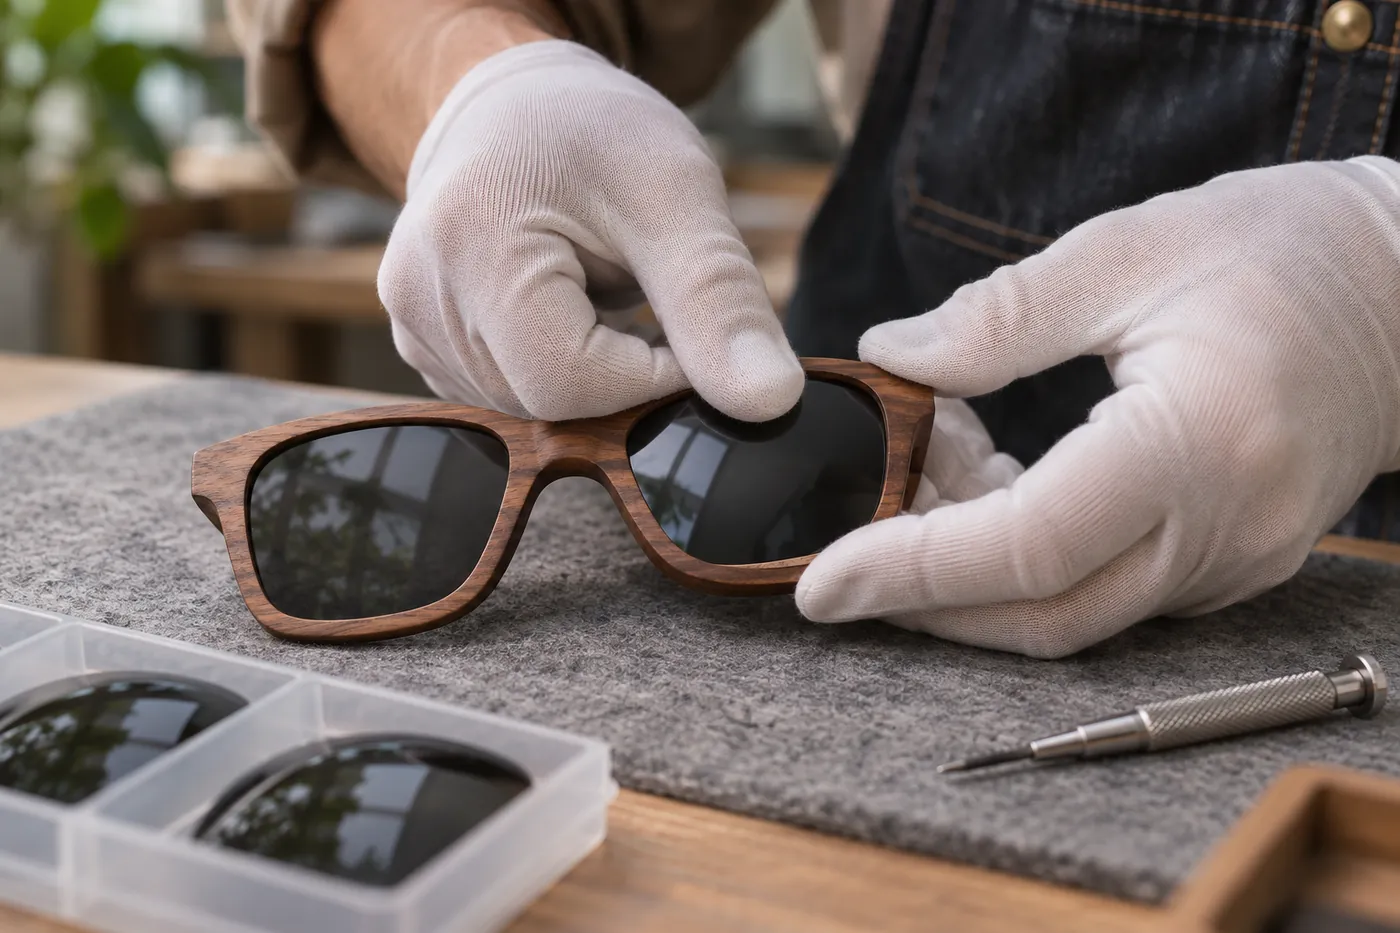
Las bisagras de muelle van atornilladas a una placa metálica embutida en la madera, no directamente a la madera. La lente entra a presión en una ranura de 0,8 mm y queda sujeta sin cola, así que se puede cambiar si un día la rayas.
- Ranura
- 0,8 mm
- Tornillos
- M1,4 con fijador
-
Revisamos pieza a pieza
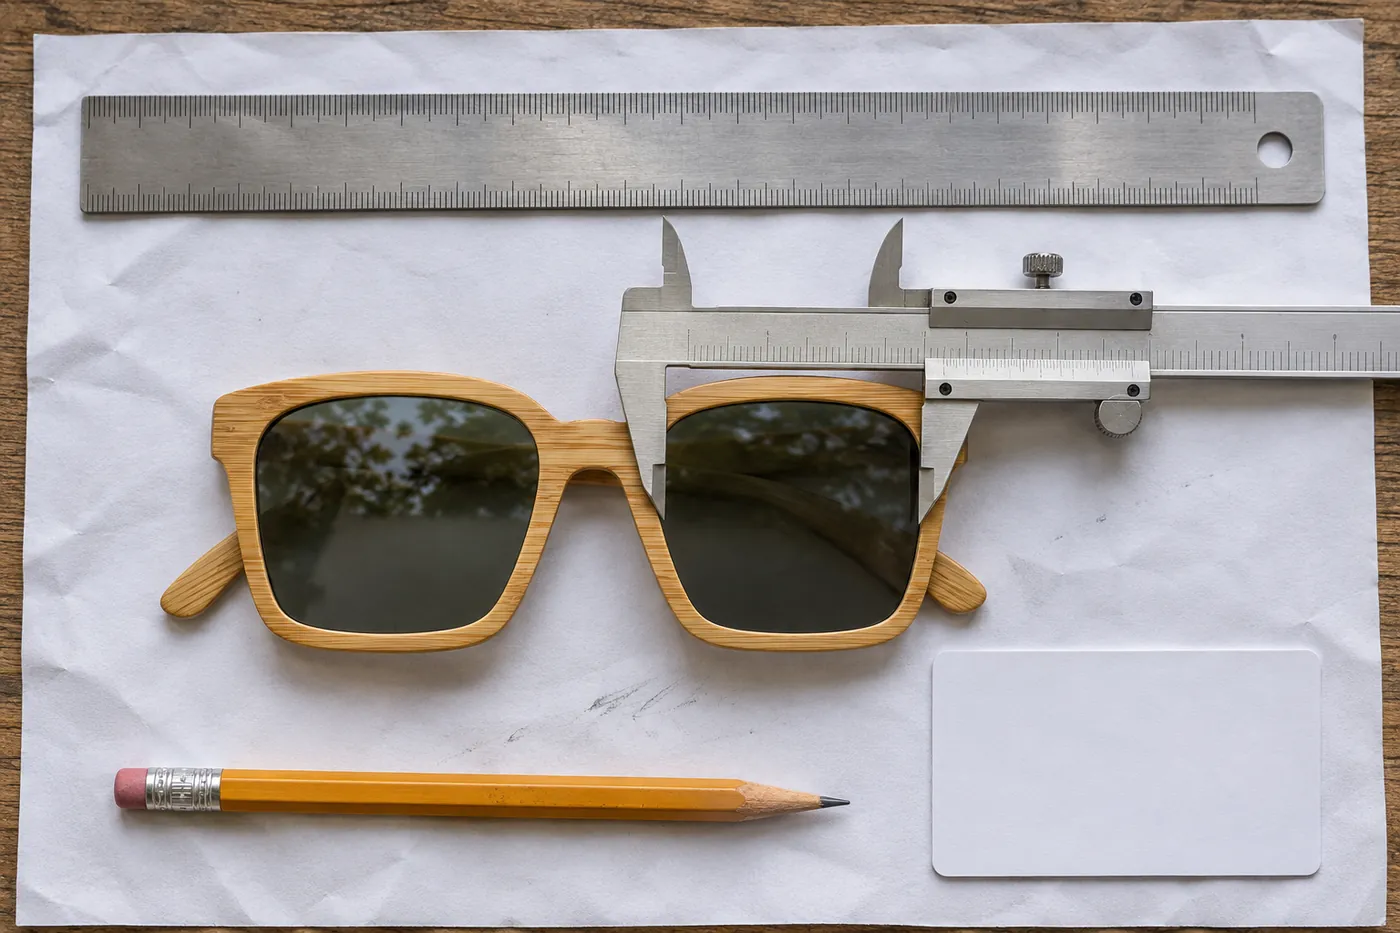
Antes de meterlas en la funda comprobamos que las dos lentes estén alineadas, que las varillas abran igual, el peso y el ajuste en una cabeza de prueba. Cada par lleva una tarjeta con la madera, el lote y la fecha en la que se terminó.
- Revisiones
- 6 puntos
- Lote
- 40 a 60 pares
Quién está detrás
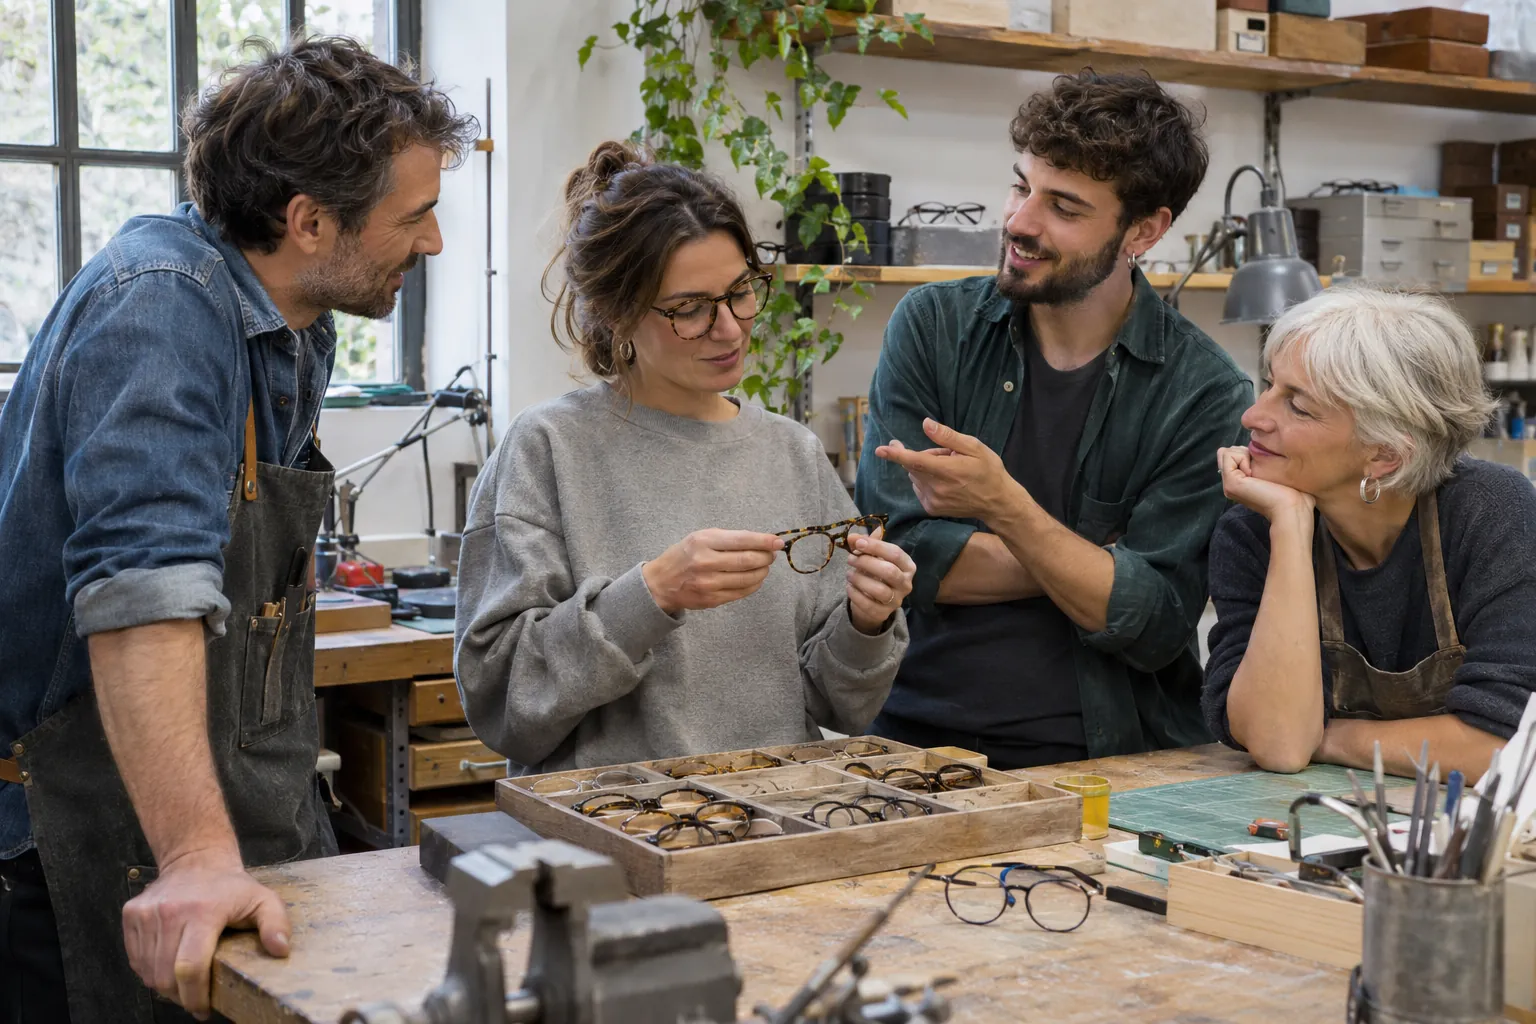
- JavierDiseña los modelos y hace el corte. Viene de la carpintería de muebles a medida.
- LucíaLijado, aceitado y montaje de lentes. Es quien decide si un par sale o vuelve al banco.
- DaniLaminado y prensa. También fabrica los moldes de las envolventes.
- CarmenPedidos, envíos, reparaciones y el teléfono. Si llamas, lo más probable es que hables con ella.
Lo que no es madera
Una gafa de madera también lleva otras piezas. Estas son y de dónde vienen.
- Lentes: TAC polarizado de 1,1 mm, categoría 3, de un proveedor de lentes solares con marcado CE según la norma EN ISO 12312-1. Las cortamos a medida en el taller.
- Bisagras: de muelle, en acero inoxidable 304, de un fabricante europeo de componentes para óptica.
- Frontales metálicos de los modelos Mar Menor y Portmán: acero inoxidable cepillado o con baño dorado, de un proveedor europeo de monturas metálicas.
- Fundas: corcho natural de la península, con cierre de presión.
- Embalaje: caja de cartón reciclado y relleno de papel. Sin plástico.